Como o CEP e um plano de controle comprovam a consistência de lotes de engrenagens?
- ação
- Horário Edição
- 2026/11/9
Como o CEP e um plano de controle comprovam a consistência de lotes de engrenagens?
O CEP e um plano de controle não comprovam a consistência por si só. As evidências devem mostrar que características críticas definidas são medidas por um sistema capaz, acompanhadas ao longo do tempo e ligadas a um plano de reação. Para uma engrenagem de precisão, avalie juntos gráficos estáveis, capabilidade diante dos limites acordados, rastreabilidade, alterações e inspeção final.
Defina as características e o método de medição
Comece pelo desenho e pela aplicação, não por uma planilha genérica. Identifique as características que podem alterar ajuste, distribuição de carga, ruído ou vida útil, como perfil, hélice, passo, batimento, espessura do dente, relação de referência entre furo e dentado, dureza ou profundidade de camada. Associe a cada característica acordada o método, a frequência, o tamanho da amostra, a operação responsável e o registro.
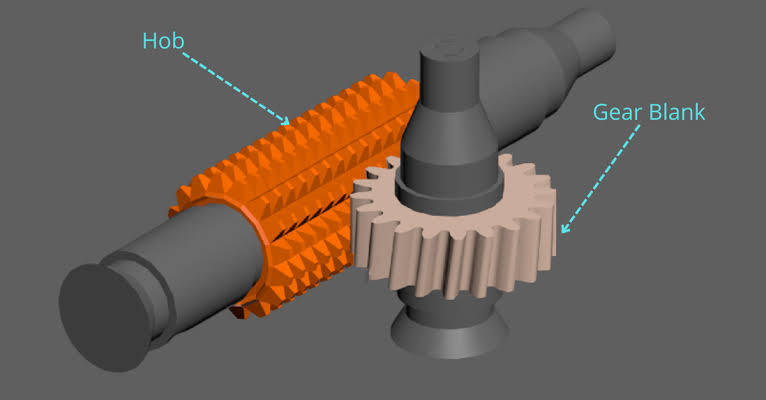
O sistema de medição deve ter resolução adequada à tolerância e permanecer controlado. Um gráfico organizado não compensa revisões de desenho misturadas, um instrumento instável ou dados obtidos a partir de referências diferentes. O guia da PairGears para controle da precisão de engrenagens mostra por que blank, referência, corte, tratamento térmico, acabamento e inspeção final devem integrar uma única rota.
Demonstre estabilidade antes de citar capabilidade
Represente cada característica crítica na sequência de produção com um gráfico adequado ao tipo de dado. Os limites de controle descrevem o processo observado; não substituem os limites de especificação do desenho. Investigue pontos além dos limites e sequências ou deslocamentos não aleatórios. Só compare a capabilidade com a especificação acordada depois de demonstrar a estabilidade do processo e da medição.
Peça ao fornecedor que informe a janela de dados, a lógica dos subgrupos, as exclusões e o método de cálculo. Não aceite um Cpk sem distribuição, datas e identificação da peça e do processo. O limite de capabilidade específico do cliente deve ser acordado por escrito; esta FAQ não cria um valor universal de aprovação.
Ligue cada sinal a uma reação e a um registro de lote
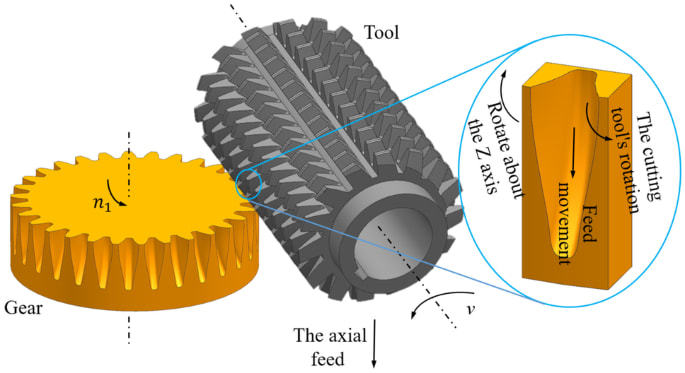
Um plano de controle é útil quando define o que ocorre após um alerta: parar ou conter a produção, identificar a última verificação aprovada, segregar as peças afetadas, verificar ferramenta e preparação, corrigir a causa, reinspecionar e registrar a autoridade de liberação. Relacione as evidências à corrida do material, lote de tratamento térmico, máquina ou operação, registro de inspeção e lote expedido.
Dados de tendência e inspeção final respondem a perguntas diferentes. O CEP procura mudanças no processo; a inspeção final confirma o lote apresentado conforme o plano de aceitação. Analise ambos, além dos registros de alterações aprovadas, em vez de considerar um relatório final como prova de estabilidade contínua.
Perguntas relacionadas
- Quais são as etapas de controle de qualidade da PairGears, da matéria-prima à inspeção final?
- É possível fornecer rastreabilidade da matéria-prima à inspeção final em pedidos repetidos?
- Como verificar a classe de precisão de um fornecedor de engrenagens com dados de inspeção?